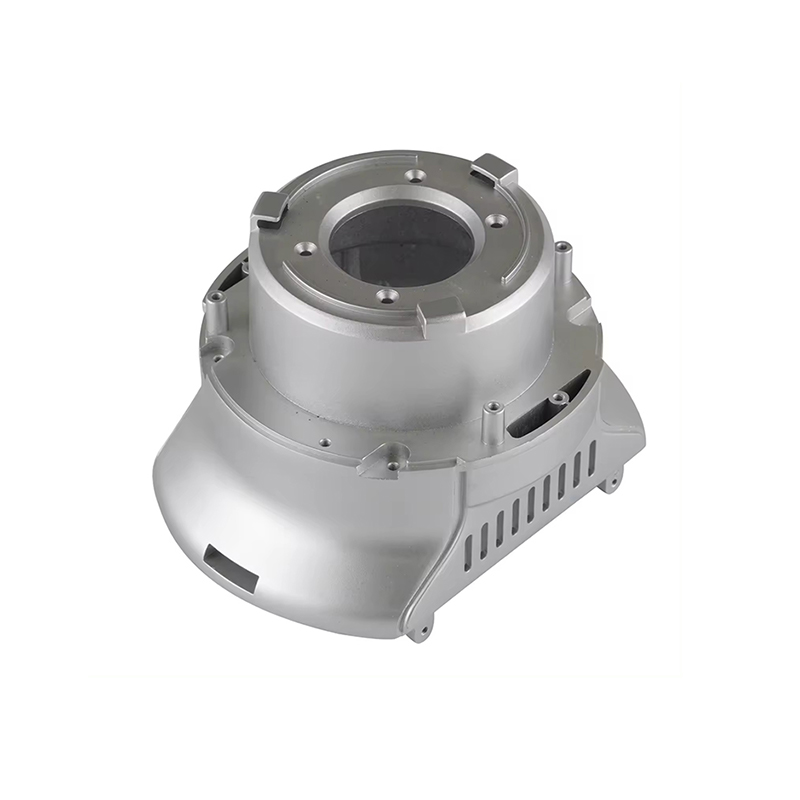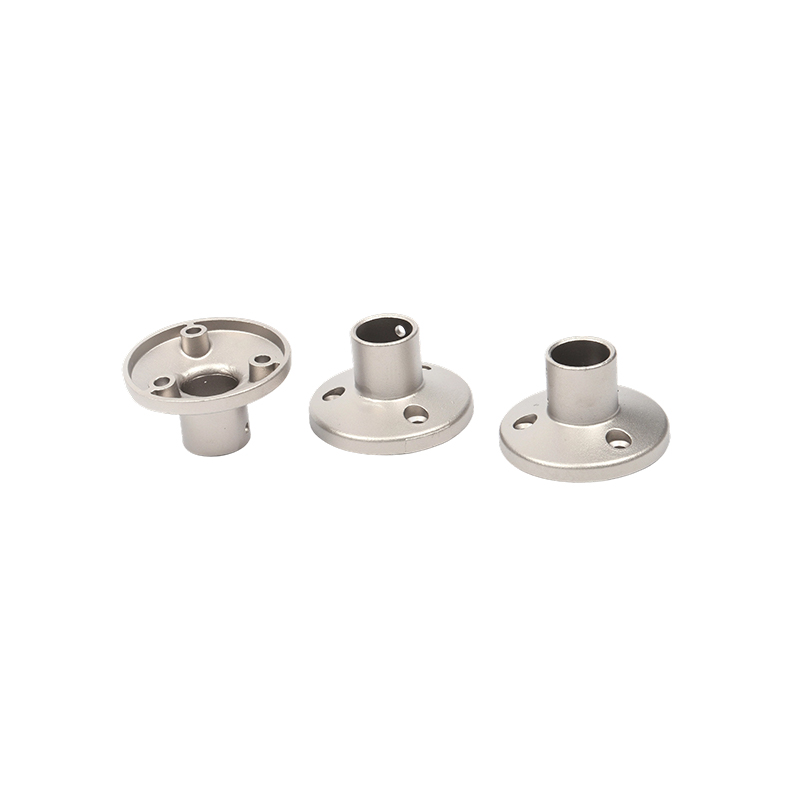
A Druckguss Bei einem Kühlkörper handelt es sich um eine Wärmemanagementkomponente, die durch Einspritzen von geschmolzenem Metall – meist einer Aluminiumlegierung – unter hohem Druck in eine präzisionsgefertigte Stahlform hergestellt wird. Die Form definiert jedes geometrische Merkmal des fertigen Teils: die Basis, die Lamellenanordnung, Montagevorsprünge und alle integrierten strukturellen oder elektrischen Merkmale. Sobald das Metall erstarrt und sich die Form öffnet, hat der resultierende Kühlkörper geometrisch nahezu seine endgültige Form und erfordert vor der Verwendung nur eine geringe oder keine Nachbearbeitung.
Kühlkörper funktionieren im Allgemeinen, indem sie einer wärmeerzeugenden Komponente – einem Leistungstransistor, einer CPU, einem LED-Modul oder einer Motorsteuerung – Wärmeenergie entziehen und diese Energie an die Umgebungsluft oder eine Kühlflüssigkeit abgeben. Ein Druckguss-Kühlkörper erreicht dies durch die inhärente Wärmeleitfähigkeit seiner Metalllegierung und durch die große Oberfläche seiner Rippenstrukturen, die den Kontakt zwischen der Komponente und dem umgebenden Kühlmedium maximieren.
Druckguss ist eine von mehreren Herstellungsmethoden zur Herstellung von Kühlkörpern – andere umfassen Extrudieren, Schälen, Schmieden und die Konstruktion mit verbundenen Rippen –, aber es nimmt aufgrund seiner Fähigkeit, komplexe dreidimensionale Geometrien in großen Stückzahlen und mit ausgezeichneter Teil-zu-Teil-Konsistenz herzustellen, eine besondere Stellung ein. Wo die Extrusion auf gleichmäßige zweidimensionale Querschnitte beschränkt ist, können durch Druckguss Rippen erzeugt werden, die in Höhe, Neigung und Ausrichtung über eine einzelne Komponente hinweg variieren, Montagehalterungen und interne Kanäle integrieren und Hinterschnitte und Hohlräume aufnehmen, die nicht extrudiert werden könnten.
Der Druckgussprozess für Kühlkörper
Wenn man versteht, wie Druckguss funktioniert, können sowohl die Fähigkeiten als auch die Einschränkungen der auf diese Weise hergestellten Kühlkörper erklärt werden. Der Prozess verläuft in mehreren genau definierten Phasen.
Formendesign und -vorbereitung
Die Grundlage jedes Druckguss-Kühlkörpers ist die Stahlform, auch Form genannt. Es besteht aus zwei Hälften: der Die Hälfte abdecken , die eine Seite der Komponente bildet, und die Auswerferdüsenhälfte , der den anderen bildet und die Auswerferstifte enthält, mit denen das fertige Gussstück nach dem Erstarren herausgedrückt wird. Die Linie, an der sich die beiden Hälften treffen, wird als Trennlinie bezeichnet. Ihre Position muss vom Werkzeugkonstrukteur sorgfältig ausgewählt werden, um sicherzustellen, dass das fertige Gussstück sauber von der Deckelhälfte gleitet und beim Öffnen der Form in der Auswerferhälfte verbleibt.
Die Matrize selbst wird typischerweise aus gehärtetem H13- oder ähnlichem Werkzeugstahl gefertigt, der Tausenden von Hochdruck- und Hochtemperatur-Einspritzzyklen standhält. Das Entwerfen eines Chips für einen komplexen Kühlkörper – mit vielen dünnen Rippen, engen Toleranzen und integrierten Funktionen – ist ein bedeutendes technisches Unterfangen. Bei der Gestaltung der Matrize müssen Metallfließwege, Kühlkanalpositionen innerhalb der Matrize, Anschnitt- und Angusskanalpositionen sowie Entlüftungsanordnungen berücksichtigt werden, damit eingeschlossene Luft während des Einspritzens entweichen kann.
Schmelzen und Einspritzen von Metallen
Sobald die Form vorbereitet und unter hohem hydraulischen Druck geschlossen ist, wird geschmolzene Aluminiumlegierung – die je nach Legierung typischerweise auf einer Temperatur zwischen 620 °C und 700 °C gehalten wird – mit Drücken im Bereich von etwa 10 bis 175 MPa (1.500 bis 25.000 psi) für Aluminium in den Formhohlraum eingespritzt. Dieser hohe Einspritzdruck zwingt das geschmolzene Metall dazu, jedes Detail des Formhohlraums zu füllen, einschließlich dünner Rippen und kleiner Merkmale, bevor es Zeit zum Erstarren hat.
Für die Herstellung von Kühlkörpern gibt es zwei grundsätzliche Varianten des Druckgussverfahrens:
- Warmkammer-Druckguss: Der Einspritzmechanismus ist in das geschmolzene Metallreservoir eingetaucht. Diese Methodee ist schneller und eignet sich für Legierungen mit niedrigerem Schmelzpunkt wie Zink. Es ist nicht für Aluminium geeignet, da dies die unter Wasser liegenden Bauteile beschädigen würde.
- Kaltkammer-Druckguss: Wird für Aluminium und andere höher schmelzende Legierungen verwendet. Das geschmolzene Metall wird für jeden Schuss einzeln in die Einspritzkammer geschöpft. Obwohl es etwas langsamer ist als die Heißkammer, erreicht es die hohen Drücke, die für den Aluminiumdruckguss erforderlich sind, und ist das Standardverfahren für Aluminiumkühlkörper.
Erstarrung, Auswurf und Trimmen
Nach dem Einspritzen verfestigt sich das Metall schnell – innerhalb von Sekunden – und überträgt Wärme auf die gekühlte Stahlform. Anschließend wird die Matrize geöffnet und die Auswerferstiftplatte treibt alle Auswerferstifte gleichzeitig mit gleicher Kraft an, wodurch das Gussstück sauber und ohne Verformung aus der Auswerferhälfte gedrückt wird. Eine sorgfältige Platzierung der Auswerferstifte ist unerlässlich: Falsch positionierte Stifte können Markierungen auf der Oberfläche des Kühlkörpers hinterlassen oder örtliche Spannungen verursachen, die dünne Rippen beim Auswerfen verformen.
Das ausgeworfene Teil enthält noch den Anguss (das erstarrte Metall im Einspritzkanal), Angusskanäle und eventuelles Überlaufmaterial aus dem Entlüftungssystem. Diese werden durch Beschneiden entfernt – entweder in einer speziellen Beschnittpresse oder von Hand – bevor der Kühlkörper zu sekundären Bearbeitungsvorgängen bewegt wird. Einige Grate (dünne Metallrippen an der Trennfuge) müssen möglicherweise ebenfalls entfernt werden.
Sekundäroperationen
Abhängig von den Anforderungen der Anwendung können druckgegossene Kühlkörper sekundären Bearbeitungsvorgängen unterzogen werden, um engere Toleranzen bei kritischen Abmessungen zu erreichen – wie z. B. der Ebenheit der Montagefläche, die die elektronische Komponente berührt – die im Gusszustand nicht zuverlässig gehalten werden kann. Bohren, Gewindeschneiden und Fräsen sind häufige Nebenarbeiten. In der Großserienfertigung werden diese Sekundärschritte häufig auf CNC-Bearbeitungszentren parallel zur Druckgusszelle durchgeführt, wodurch die Zykluszeiten kurz bleiben.
Materialien, die in Druckguss-Kühlkörpern verwendet werden
Die Wahl der Legierung ist eine der folgenreichsten Entscheidungen bei der Konstruktion von Druckguss-Kühlkörpern, da sie direkt die Wärmeleitfähigkeit, Gießbarkeit, mechanische Festigkeit und das Gewicht bestimmt.
Aluminiumlegierungen: Die vorherrschende Wahl
Die überwiegende Mehrheit der druckgegossenen Kühlkörper besteht aus Aluminiumlegierungen, und zwar aus mehreren Gründen: der inhärenten Wärmeleitfähigkeit von Aluminium, seiner geringen Dichte (ungefähr ein Drittel der von Stahl), seiner natürlichen Oxidschicht, die Korrosion widersteht, seiner hervorragenden Gießbarkeit bei kommerziell erreichbaren Temperaturen und seiner leichten Verfügbarkeit und Recyclingfähigkeit. Die beiden am häufigsten für Druckguss-Kühlkörper verwendeten Aluminiumlegierungen sind:
| Legierung | Wärmeleitfähigkeit | Hauptmerkmale | Am besten geeignet für |
|---|---|---|---|
| A380 | ~96 W/m·K | Allzweck-Druckgusslegierung; ausgezeichnete Fließfähigkeit, Dimensionsstabilität und Bearbeitbarkeit; gute Korrosionsbeständigkeit; Akzeptiert Eloxieren und Pulverbeschichten | Unterhaltungselektronik, LED-Gehäuse, Automobilkomponenten, Telekommunikationsgeräte |
| ADC12 (A383) | ~92–96 W/m·K | Hoher Siliziumgehalt sorgt für hervorragende Fließfähigkeit bei dünnwandigen und komplexen Geometrien; etwas geringere mechanische Festigkeit als A380; beliebt in japanischen und asiatischen Lieferketten | Komplexe dünnwandige Kühlkörper, Unterhaltungselektronik, Computerperipheriegeräte |
| A356 / A357 | ~151–160 W/m·K | Deutlich höhere Wärmeleitfähigkeit als A380; erfordert Niederdruck- oder Schwerkraftguss anstelle von Hochdruck-Kokillenguss; wärmebehandelbar | Hochleistungs-Wärmeanwendungen, bei denen die Leitfähigkeit im Vordergrund steht |
| Zinklegierungen (Zamak) | ~110 W/m·K | Höhere Dichte als Aluminium; sehr gute Oberflächengüte und Maßhaltigkeit; niedrigerer Schmelzpunkt eignet sich für Heißkammer-Druckguss; schwerer als Aluminiumäquivalente | Kleine, sehr detaillierte Komponenten; Anwendungen, bei denen das Gewicht weniger wichtig ist |
Erwähnenswert ist ein inhärenter Kompromiss bei Aluminium-Druckgusslegierungen: Der Siliziumgehalt, der A380 und ADC12 ihre ausgezeichnete Gießbarkeit und Fließfähigkeit verleiht, verringert auch ihre Wärmeleitfähigkeit im Vergleich zu Knet- oder Schwerkraftgusslegierungen. Reines Aluminium hat eine Wärmeleitfähigkeit von etwa 237 W/m·K; die Druckgusslegierung A380 erreicht nur etwa 96 W/m·K. Ingenieure, die eine höhere Leitfähigkeit benötigen, entscheiden sich manchmal für A356.0, das durch Niederdruck-Druckguss oder Schwerkraftguss hergestellt wird, wobei sie im Austausch für eine bessere thermische Leistung einen langsameren und etwas teureren Prozess in Kauf nehmen.
Neue Materialien
Die laufende Materialforschung erweitert die Optionen für Kühlkörperdesigner. Verbundwerkstoffe mit Keramikpartikeln oder Kohlenstofffasern werden für Anwendungen untersucht, die sowohl eine hohe Wärmeleitfähigkeit als auch ein geringes Gewicht erfordern, das über das hinausgeht, was Standard-Aluminiumlegierungen bieten können. Mit Graphen verstärkte Nanokomposite stellen eine längerfristige Forschungsrichtung dar und bergen das Potenzial für dramatische Verbesserungen der Wärmeleitfähigkeit, wenn sie erfolgreich in kommerziell skalierbare Druckgussprozesse integriert werden können.
Designüberlegungen für Druckguss-Kühlkörper
Die geometrische Freiheit des Druckgusses ist im Vergleich zur Extrusion erheblich, aber nicht unbegrenzt. Eine effektive Kühlkörperkonstruktion für den Druckguss erfordert eine sorgfältige gleichzeitige Berücksichtigung der thermischen Leistung, der Herstellbarkeit und der mechanischen Integrität.
Flossengeometrie und -dichte
Rippen sind der Hauptmechanismus, durch den ein Kühlkörper seine effektive Oberfläche vergrößert. In einem Druckguss-Kühlkörper können die Rippen in mehrere Richtungen ausgerichtet sein, in Höhe und Dicke über das Teil variieren und in Stift-, geraden, kreuzförmigen oder radialen Konfigurationen angeordnet sein, die nicht extrudiert werden könnten. Zu den wichtigsten geometrischen Parametern gehören:
- Flossenhöhe: Höhere Rippen vergrößern die Oberfläche, erhöhen aber auch die Tiefe des Formhohlraums, was das Füllen dünner Rippen mit geschmolzenem Metall schwieriger macht und das Risiko von Kaltabschlüssen (unvollständige Füllungen) oder Porosität erhöht.
- Flossenstärke: Dünnere Rippen bieten mehr Rippen pro Breiteneinheit (höhere Rippendichte) und damit eine größere Oberfläche. Es gibt jedoch praktische Untergrenzen – typischerweise etwa 1,0–1,5 mm für Aluminiumdruckguss – unterhalb derer eine zuverlässige Füllung nicht garantiert werden kann.
- Flossenabstand (Abstand): Engere Lamellenabstände vergrößern die Oberfläche, schränken jedoch den Luftstrom zwischen den Lamellen ein, was möglicherweise die konvektive Wärmeübertragung verringert. Die optimale Steigung hängt davon ab, ob die Kühlung durch natürliche Konvektion oder einen erzwungenen Luftstrom erfolgt, und von der Geschwindigkeit dieses Luftstroms.
- Flossenform: Stiftlamellen (zylindrische oder quadratische Pfosten) eignen sich gut für den auftreffenden Luftstrom eines direkt montierten Lüfters. Gerade parallele Lamellen funktionieren am besten, wenn der Luftstrom entlang ihrer Länge kanalisiert wird. Bei runden LED-Kühlkörpern, bei denen die natürliche Konvektion vorherrscht, sind radiale Lamellenanordnungen üblich.
Basisdicke und Ebenheit
Die Grundplatte des Kühlkörpers – der massive Abschnitt, der die wärmeerzeugende Komponente berührt – muss dick genug sein, um die Wärme seitlich vom Kontaktpunkt über die gesamte Lamellenanordnung zu verteilen, darf aber nicht so dick sein, dass sie unnötig Gewicht und Materialkosten verursacht. Die Basisdicke wird durch den erforderlichen Wärmeausbreitungswiderstand und durch die erforderliche Steifigkeit bestimmt, um ein Verziehen während des Druckgussprozesses und im Betrieb zu verhindern. Die Ebenheit der Grundfläche ist entscheidend: Selbst kleine Lücken zwischen Wärmequelle und Kühlkörper führen zu einem erheblichen zusätzlichen Wärmewiderstand. Die CNC-Bearbeitung der Montagefläche nach dem Guss wird oft spezifiziert, um eine Ebenheit von 0,05–0,1 mm sicherzustellen.
Entwurfswinkel
Entformungsschrägen – die leichte Verjüngung aller vertikalen Flächen des Formhohlraums – sind eine Grundvoraussetzung für den Druckgussprozess. Ohne Formschräge würde sich das Gussstück beim Erstarren und Zusammenziehen an den Wänden der Gussform festsetzen, was ein Auswerfen unmöglich macht oder zum Zerreißen des Teils führt. Standardschrägewinkel für Aluminiumdruckguss betragen typischerweise 0,5° bis 2° für Außenflächen und 1° bis 3° für Innenflächen (Kerne). Bei Kühlrippen führen Schrägungsschrägen dazu, dass die Rippen an ihrer Basis etwas dicker sind als an ihrer Spitze, was in jedem Fall strukturell vorteilhaft ist.
Gleichmäßige Wandstärke
Abrupte Änderungen der Wandstärke führen zu ungleichmäßigen Erstarrungsgeschwindigkeiten, die zu Porosität, Lunkern und Eigenspannungen im Gussstück führen können. Konstrukteure streben eine möglichst gleichmäßige Wandstärke über das gesamte Teil an, verwenden großzügige Radien an Dickenübergängen und vermeiden isolierte dicke Abschnitte (die sich als letzte verfestigen und daher am anfälligsten für Schrumpfung sind). Bei Kühlkörpern bedeutet dies, dass die Verbindung zwischen Rippe und Sockel sowie alle integrierten Vorsprünge oder Montagepads sorgfältig abgerundet sein sollten.
Trennlinie und Platzierung des Auswerferstifts
Die Lage der Trennfuge beeinflusst sowohl das Aussehen des fertigen Kühlkörpers als auch seine Maßhaltigkeit. Grate und Markierungen an der Trennfuge sind unvermeidbar und ihre Position sollte so gewählt werden, dass die Auswirkungen auf Funktionsflächen minimiert werden. Markierungen von Auswerferstiften auf der Oberfläche des Kühlkörpers sind ebenfalls unvermeidbar und ihre Position muss so geplant werden, dass sie die Komponentenmontageoberfläche oder andere Oberflächen, die im Endprodukt sichtbar sind, nicht beeinträchtigen.
Oberflächenbehandlungen für Druckguss-Kühlkörper
Aluminiumoberflächen im Gusszustand sind funktional, können jedoch durch eine Reihe von Oberflächenbehandlungsoptionen sowohl hinsichtlich der thermischen Leistung als auch der Haltbarkeit verbessert werden.
Eloxieren
Eloxieren is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
Hinweis: Die Standard-A380-Aluminiumlegierung ist aufgrund ihres hohen Silizium- und Kupfergehalts nicht ideal zum Eloxieren geeignet, was zu einer ungleichmäßigen, dunklen oder fleckigen Eloxierungsoberfläche führt. Für Anwendungen, die ein hochwertiges eloxiertes Erscheinungsbild erfordern, sollte eine Legierung mit geringerem Siliziumgehalt wie A360 oder ADC1 spezifiziert werden.
Pulverbeschichtung
Bei der Pulverbeschichtung wird elektrostatisch ein trockenes Polymerpulver auf die Oberfläche des Kühlkörpers aufgetragen, das dann in einem Ofen zu einem dauerhaften, gleichmäßigen Film ausgehärtet wird. Es bietet einen guten Korrosionsschutz und ermöglicht eine große Farbauswahl. Da die Polymerbeschichtung wie das Eloxieren eine geringe Wärmeleitfähigkeit aufweist, sollte ihre Dicke auf thermisch kritischen Oberflächen minimiert werden (typischerweise 60–100 µm). Die Pulverbeschichtung ist mit A380 und den meisten anderen Aluminium-Druckgusslegierungen kompatibel.
Kugelstrahlen und Taumeln
Durch Kugelstrahlen oder Perlenstrahlen der Gussoberfläche werden Restgrate entfernt, die Oberflächengleichmäßigkeit verbessert und die Oberflächenrauheit erhöht, wodurch die effektive Oberfläche für die Wärmeübertragung geringfügig vergrößert wird. Beim Taumeln werden bei kleineren, in Chargen verarbeiteten Bauteilen ähnliche Ergebnisse erzielt. Diese Behandlungen werden häufig als vorbereitender Schritt vor dem Eloxieren oder Lackieren angewendet.
Galvanisieren
Bei Anwendungen, die eine erhöhte Oberflächenhärte, elektrische Leitfähigkeit oder besondere ästhetische Eigenschaften erfordern, ist die Galvanisierung mit Nickel, Chrom oder anderen Metallen eine Option. Insbesondere die Vernickelung bietet eine hervorragende Korrosionsbeständigkeit und eine glatte Oberflächenbeschaffenheit und wird in einigen Anwendungen der Telekommunikation und Militärelektronik eingesetzt.
Vorteile von Druckguss-Kühlkörpern
Druckguss bietet eine Reihe von Vorteilen, die ihn in vielen Anwendungskontexten zum bevorzugten Herstellungsverfahren für Kühlkörper machen:
- Komplexe dreidimensionale Geometrie: Durch Druckguss können in einem einzigen Arbeitsgang Rippenanordnungen mit unterschiedlicher Ausrichtung, integrierten Montagemerkmalen, Kanälen und Vorsprüngen hergestellt werden – Geometrien, die mit keinem anderen Verfahren möglich oder unerschwinglich teuer wären.
- Hohe Produktionsraten: Kaltkammer-Druckgussmaschinen können bei typischen Kühlkörpergrößen Zykluszeiten in der Größenordnung von einer bis drei Minuten pro Schuss erreichen und ermöglichen so einen sehr hohen Durchsatz, sobald die Werkzeuge eingerichtet sind. Dies macht Druckguss bei großen Produktionsmengen äußerst kostenwettbewerbsfähig.
- Hervorragende Dimensionskonsistenz: Alle Gussteile einer bestimmten Gussform haben extrem ähnliche Abmessungen, was für die Elektronikmontage wichtig ist, wo Kühlkörper genau zu standardisierten Komponentenpaketen und Gehäusen passen müssen.
- Strukturelle Integrität: Druckguss-Kühlkörper sind mechanisch robust und halten Vibrationen, Stößen und den mechanischen Belastungen bei der Montage stand. Dies macht sie besonders wertvoll im Automobil- und Industrieumfeld.
- Endkonturnahe Produktion: Das Gussteil kommt seiner endgültigen Geometrie sehr nahe, wodurch das Ausmaß der Nachbearbeitung und des Materialabfalls im Vergleich zur Bearbeitung eines Kühlkörpers aus einem Vollbarren reduziert wird.
- Integration mehrerer Funktionen: Montagehalterungen, Kabelmanagementfunktionen, Gehäusewände und Kühlrippen können alle in einem einzigen Druckgussteil integriert werden, wodurch die Anzahl separater Komponenten, Montagevorgänge und potenzielle thermische Schnittstellenverbindungen im Endprodukt reduziert werden.
Einschränkungen und Herausforderungen von Druckguss-Kühlkörpern
Trotz seiner Stärken ist Druckguss nicht in jeder Situation die optimale Lösung. Ingenieure sollten sich der wichtigsten Einschränkungen bewusst sein:
- Hohe Werkzeugkosten: Stahlformen für den Aluminiumdruckguss sind teuer – in der Regel liegen sie je nach Komplexität zwischen mehreren Tausend und Zehntausenden Pfund –, was Druckguss für kleine Produktionsmengen unwirtschaftlich macht. Der Break-Even-Punkt im Vergleich zur Bearbeitung aus massiven oder anderen Verfahren hängt von der Komplexität und dem Volumen der Teile ab, aber Druckguss wird im Allgemeinen ab einigen tausend Teilen pro Jahr attraktiv.
- Porosität: Beim Hochdruck-Druckguss kann Luft im Formhohlraum eingeschlossen werden, was zu Porosität im Gussstück führt. Dies ist besonders problematisch für Kühlkörper, die Druck ausgesetzt sind (z. B. flüssigkeitsgekühlte Kühlplattenkonstruktionen) oder für Teile, die nach dem Gießen einer Wärmebehandlung bedürfen. Halbfester Druckguss und vakuumunterstützter Druckguss sind Verfahrensvarianten, die die Porosität erheblich reduzieren und gleichzeitig zusätzliche Prozesskosten verursachen.
- Geringere Wärmeleitfähigkeit als andere Aluminiumformen: Wie oben erwähnt, verringern die siliziumreichen Legierungen, die dem Aluminiumdruckguss seine hervorragende Fließfähigkeit verleihen, im Vergleich zu Knetlegierungen oder Gusslegierungen mit geringerem Siliziumgehalt auch die Wärmeleitfähigkeit. Bei Anwendungen mit extremen thermischen Anforderungen kann dies ein limitierender Faktor sein.
- Einschränkungen des Flossenseitenverhältnisses: Sehr dünne und sehr hohe Rippen lassen sich mit Hochdruck-Kokillenguss nur schwer zuverlässig füllen. Wenn die Anwendung eine extrem hohe Rippendichte oder ein extrem hohes Seitenverhältnis erfordert, das über das hinausgeht, was durch Druckguss zuverlässig erreicht werden kann, sind Kühlkörper mit geschälten oder gebondeten Rippen möglicherweise besser geeignet.
- Designänderungen sind kostspielig: Das Modifizieren der Matrize nach der Herstellung ist teuer. Im Gegensatz zu extrudierten Kühlkörpern, bei denen eine neue Extrusionsdüse relativ kostengünstig ist, kann eine Änderung des Designs eines Druckguss-Kühlkörpers erhebliche Nacharbeiten oder eine völlig neue Düse erfordern.
Druckguss im Vergleich zu anderen Methoden zur Herstellung von Kühlkörpern
| Method | Designkomplexität | Wärmeleitfähigkeit | Werkzeugkosten | Stückkosten (großes Volumen) | Am besten für |
|---|---|---|---|---|---|
| Druckguss | Sehr hoch (3D) | Mäßig (~96 W/m·K) | Hoch | Niedrig | Komplexe Formen, großes Volumen, integrierte Funktionen |
| Extrusion | Moderat (2D-Profil) | Gut (~150–200 W/m·K) | Niedrig | Sehr niedrig | Einfache gleichmäßige Querschnitte, mittleres Volumen |
| Schälen | Hoch (thin dense fins) | Sehr gut | Mäßig | Mäßig | Hoch fin density, high performance, moderate volume |
| Schmieden | Mäßig | Ausgezeichnet | Mäßig–High | Mäßig | Hoch strength, high thermal performance |
| Geklebte Flosse | Sehr hoch | Ausgezeichnet (copper fins) | Niedrig–Moderate | Hoch | Ultrahohe Leistung, individuelle Designs, geringes Volumen |
| CNC-Bearbeitung | Sehr hoch | Ausgezeichnet | Niedrig (no tooling) | Sehr hoch | Prototypen, kleinste Stückzahlen, höchste Präzision |
Anwendungen von Druckguss-Kühlkörpern
Die Kombination aus geometrischer Freiheit, mechanischer Robustheit und Produktionseffizienz macht Druckguss-Kühlkörper zur Lösung der Wahl in einer Vielzahl von Branchen und Produktkategorien.
LED-Beleuchtung
LED-Leuchten – insbesondere Industriehallenleuchten, Straßenlaternen und Pflanzenleuchten für den Gartenbau – sind einer der größten und am schnellsten wachsenden Anwendungsbereiche für Druckguss-Kühlkörper. Die kreisförmige oder polygonale Geometrie vieler LED-Arrays eignet sich in Kombination mit der Notwendigkeit, das optische Gehäuse, die Befestigungspunkte und das Lamellen-Array in einer einzigen kompakten und ästhetisch durchdachten Komponente zu integrieren, ideal für den Druckguss. Gut gestaltete LED-Kühlkörper aus Druckguss können den Wärmewiderstand im Vergleich zu gleichwertigen extrudierten Designs um bis zu 20 % reduzieren und so die Temperatur, Wirksamkeit und Lebensdauer der LED-Verbindung direkt verbessern.
Automobilelektronik
Die Elektrifizierung von Fahrzeugen – Elektromotoren, Wechselrichter, Bordladegeräte, Batteriemanagementsysteme und fortschrittliche Fahrerassistenzelektronik – hat die Anforderungen an das Wärmemanagement an Automobilkomponenten dramatisch erhöht. Kühlkörper aus Aluminiumdruckguss werden in diesen Anwendungen häufig verwendet, da sie eine hohe mechanische Festigkeit (um Vibrationen und mechanischen Belastungen standzuhalten), eine gute thermische Leistung, Kompatibilität mit Oberflächenbehandlungen im Automobilbereich und die Fähigkeit zur Integration komplexer Montage- und Dichtungsfunktionen vereinen. Insbesondere Wechselrichter für Elektrofahrzeuge sind auf kundenspezifische Druckguss-Kühlkörper oder Kühlplatten als wichtiges Struktur- und Wärmemanagementelement angewiesen.
Telekommunikations- und Netzwerkinfrastruktur
Basisstationsgeräte, HF-Leistungsverstärker und Netzwerkschalter erzeugen in dicht gepackten Gehäusen erhebliche Wärme. Druckguss-Kühlkörper ermöglichen die direkte Integration des Wärmemanagements in das Gerätegehäuse, sodass keine separaten Kühlkörperkomponenten erforderlich sind und die Anzahl der thermischen Schnittstellen im Wärmepfad reduziert wird. Die durch Druckguss erreichbaren kompakten, komplexen Geometrien sind gut auf die räumlichen Beschränkungen moderner Telekommunikationsgeräte abgestimmt.
Industrielle Leistungselektronik
Antriebe mit variabler Frequenz, Leistungswandler, Schweißgeräte und industrielle Motorsteuerungen erfordern alle robuste Kühlkörper mit langer Lebensdauer, die in Umgebungen, in denen Vibrationen, Verschmutzung und Temperaturwechsel auftreten können, zuverlässig funktionieren. Druckgegossene Kühlkörper in diesen Anwendungen integrieren häufig Montagefunktionen für Leistungsmodule (IGBTs, Thyristoren, MOSFETs) direkt in das Gussteil, wodurch die Montagekomplexität reduziert und ein wiederholbarer, genau definierter Kontakt zwischen der Komponente und dem Kühlkörper gewährleistet wird.
Unterhaltungselektronik
Von Spielekonsolen und Set-Top-Boxen bis hin zu Netzteilen und Audioverstärkern: Produkte der Unterhaltungselektronik profitieren von Druckguss-Kühlkörpern, wenn ihre Formanforderungen – kreisförmig, L-förmig oder anderweitig nicht prismatisch – eine Extrusion unpraktisch machen. Die Kosteneffizienz des Druckgusses bei hohen Stückzahlen eignet sich auch für die Massenproduktion von Unterhaltungselektronik.
Qualitätskontrolle in der Druckguss-Kühlkörperproduktion
Um eine gleichbleibende Qualität von Druckguss-Kühlkörpern sicherzustellen, ist eine systematische Kontrolle in mehreren Phasen des Produktionsprozesses erforderlich. Zu den wichtigsten Qualitätskontrollmaßnahmen gehören:
- Überprüfung des eingehenden Materials: Bestätigung der Legierungszusammensetzung jeder Schmelzcharge durch spektrografische Analyse vor Beginn des Gießens.
- Überwachung der Prozessparameter: Aufzeichnung und Steuerung von Einspritzdruck, Metalltemperatur, Werkzeugtemperatur und Zykluszeit für jeden Schuss, um Prozessabweichungen zu erkennen, bevor fehlerhafte Teile entstehen.
- Maßkontrolle: Verwendung von Koordinatenmessgeräten (KMGs) oder Messvorrichtungen zur Überprüfung kritischer Abmessungen – insbesondere der Ebenheit der Montagefläche und des Lamellenabstands – auf statistischer Stichprobenbasis.
- Porositätserkennung: Röntgeninspektion oder CT-Scanning für Anwendungen, bei denen die innere Porosität nicht akzeptabel ist, wie zum Beispiel druckdichte Flüssigkeitskühlungskomponenten.
- Validierung der thermischen Leistung: Prüfung des thermischen Widerstands mithilfe kalibrierter Testaufbauten, um zu überprüfen, ob Kühlkörper ihre spezifizierte thermische Leistung erfüllen, bevor sie für die Produktion freigegeben werden.
Fazit
Druckguss-Kühlkörper stellen eine äußerst leistungsfähige und weit verbreitete Lösung für das Wärmemanagement von Elektronik- und Stromversorgungssystemen in verschiedenen Branchen dar, von der Unterhaltungselektronik und LED-Beleuchtung bis hin zur Automobilelektrifizierung und industriellen Stromumwandlung. Ihre Fähigkeit, komplexe dreidimensionale Rippengeometrien herzustellen, mehrere Funktionsmerkmale in eine einzige Komponente zu integrieren und bei hohen Produktionsmengen eine gleichbleibende Qualität zu liefern, verschafft ihnen Vorteile, die kein anderer Herstellungsprozess vollständig reproduzieren kann.
Die technische Entscheidung, einen Druckguss-Kühlkörper zu spezifizieren, erfordert eine sorgfältige Abwägung der Anforderungen an die Wärmeleitfähigkeit, der geometrischen Komplexität, des Produktionsvolumens, der Werkzeuginvestitionen und der Anforderungen an die Oberflächenbeschaffenheit. Wenn diese Faktoren übereinstimmen – insbesondere wenn die Produktionsmengen hoch sind, die Geometrie komplex ist und neben der thermischen Leistung auch mechanische Robustheit wichtig ist – ist Druckguss durchweg die effektivste und wirtschaftlichste Wahl. Da die Leistungsdichten in der Elektronik immer weiter steigen und das Wärmemanagement für die Produktzuverlässigkeit immer wichtiger wird, bleiben Druckguss-Kühlkörper eine Eckpfeilertechnologie im Werkzeugkasten des Wärmetechnikers.