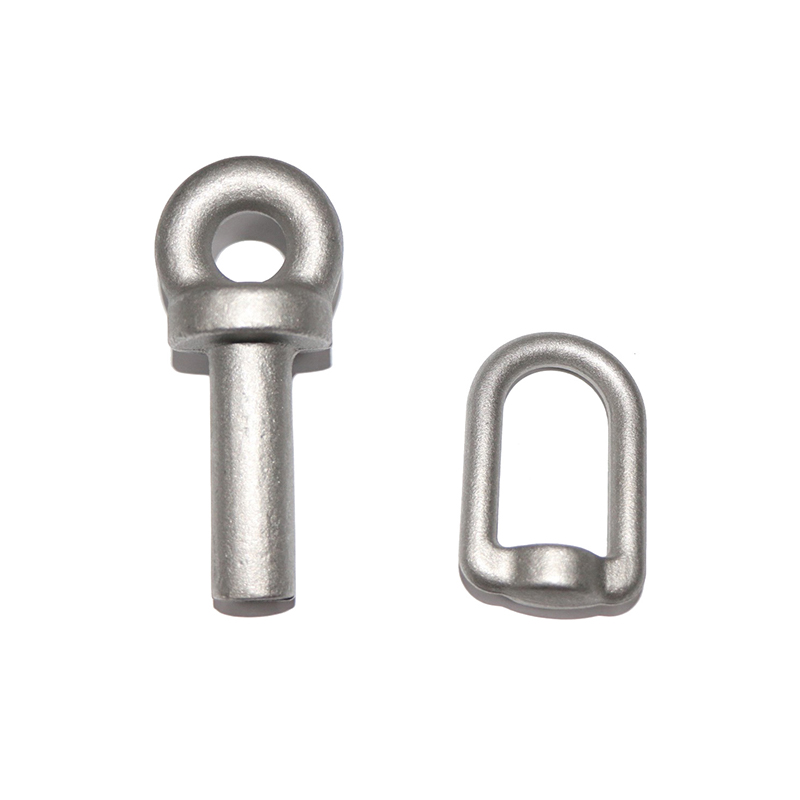
Zinkdruckguss ist ein Hochdruck-Metallgussverfahren Dabei wird eine geschmolzene Zinklegierung mit einem Druck von typischerweise 1.000 bis 30.000 psi in einen Formhohlraum aus gehärtetem Stahl (die „Matrize“) gedrückt. Die Legierung verfestigt sich schnell im Inneren der Matrize und erzeugt ein formstabiles, nahezu endkonturnahes Teil, das oft nur wenig oder gar keine Nachbearbeitung erfordert.
Im Vergleich zu anderen Druckgussmetallen wie Aluminium, Magnesium oder Kupfer bietet Zink eine einzigartige Kombination von Eigenschaften: niedriger Schmelzpunkt (~420 °C / 788 °F) , hohe Fließfähigkeit, hervorragende Gießbarkeit und ausgezeichnete mechanische Festigkeit. Diese Eigenschaften machen Zink zur bevorzugten Wahl für komplizierte dünnwandige Komponenten und Teile, die eine hohe Detailgenauigkeit erfordern.
Es werden zwei primäre Maschinenkonfigurationen verwendet Zinkdruckgussverfahren : die Heißkammer Maschine (am häufigsten für Zink) und seltener verwendet Kältekammer Maschine. Bei Heißkammermaschinen ist der Einspritzmechanismus in das geschmolzene Metallreservoir eingetaucht, was sehr schnelle Zykluszeiten ermöglicht – typischerweise 400–900 Schüsse pro Stunde.
Schritt-für-Schritt-Übersicht über den Zinkdruckgussprozess
Der Zinkdruckgussprozess folgt einem streng kontrollierten Arbeitsablauf. Jede Phase wirkt sich direkt auf die Maßhaltigkeit, die Oberflächenbeschaffenheit und die strukturelle Integrität der endgültigen Komponente aus.
Die Matrizenhälften werden gereinigt und mit einem Trennmittel (Matrizenschmiermittel) besprüht. Dies verhindert ein Anhaften, kontrolliert den Temperaturgradienten und verlängert die Lebensdauer der Matrize.
Die Abdeckmatrize und die Auswerfermatrize werden hydraulisch geschlossen und unter hoher Schließkraft verriegelt – genug, um dem Einspritzdruck beim Füllen standzuhalten.
Geschmolzenes Zink mit einer Temperatur von ca. 430–450 °C wird über den Schwanenhals und die Düse (Heißkammer) mit präzise kontrollierter Geschwindigkeit und genau kontrolliertem Druck in den Formhohlraum eingespritzt.
Die Legierung gefriert innerhalb von Millisekunden bis Sekunden. Die Temperatur der Matrize, die Kühlkanäle und die Legierungszusammensetzung bestimmen die Erstarrungsgeschwindigkeit und die Mikrostruktur.
Sobald es erstarrt ist, öffnet sich die Form und Auswerferstifte drücken das Gussstück aus dem Formhohlraum. Das richtige Design des Auswerfers verhindert die Verformung dünner Elemente.
Anschnitte, Angusskanäle und Grate werden beschnitten (häufig durch automatisierte Beschnittstanzen). Die Nachbearbeitung kann Strahlen, Galvanisieren, Pulverbeschichten oder CNC-Bearbeitung umfassen.
Der gesamte Zyklus – von der Injektion bis zum Auswurf – dauert normalerweise 5 bis 40 Sekunden , abhängig von Teilekomplexität und Wandstärke. Diese schnelle Zykluszeit ist einer der wesentlichen wirtschaftlichen Vorteile des Zinkdruckgussverfahrens.
Gängige Zinklegierungen, die beim Druckguss verwendet werden
Die Auswahl der Zinklegierung hat großen Einfluss auf die mechanischen Eigenschaften, die Korrosionsbeständigkeit und die Dimensionsstabilität des Gussteils. Die ZAMAK-Familie (ein Akronym aus den deutschen Wörtern für die Metalle, aus denen sie bestehen: Zink, Aluminium, Magnesium, Kupfer) stellt die weltweit am häufigsten verwendete Gruppe von Zinkdruckgusslegierungen dar.
| Legierung | Al % | Cu % | Mg % | Zugfestigkeit | Hauptmerkmale |
|---|---|---|---|---|---|
| ZAMAK 2 (Legierung 2) | 4.0 | 3.0 | 0.04 | ~359 MPa | Höchste Festigkeit und Härte der ZAMAK-Familie; gute Kriechfestigkeit |
| ZAMAK 3 (Legierung 3) | 4.0 | 0.10 | 0.04 | ~283 MPa | Am häufigsten verwendet; hervorragende Gießeigenschaften; Dimensionsstabilität |
| ZAMAK 5 (Legierung 5) | 4.0 | 1.0 | 0.04 | ~328 MPa | Höhere Festigkeit als Nr. 3; bessere Kriechfestigkeit; in Europa üblich |
| ZAMAK 7 (Legierung 7) | 4.0 | 0.01 | 0.005 | ~283 MPa | Modifiziert Nr. 3 mit niedrigerem Mg-Gehalt; überlegene Fließfähigkeit; dünnere Wandstärken möglich |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374 MPa | Höheres Aluminium; Warmkammergießbar; gute Lagereigenschaften |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 MPa | Zinklegierung mit höchster Festigkeit; leicht; Nur Schwerkraft/Kältekammer |
ZAMAK 3 Aufgrund seiner außergewöhnlichen Ausgewogenheit von Gießbarkeit, mechanischen Eigenschaften und Kosteneffizienz macht es etwa 70 % aller in Nordamerika hergestellten Zinkdruckgussteile aus. Wenn eine höhere Festigkeit ohne Einbußen bei der Maßhaltigkeit erforderlich ist, ZAMAK 5 ist das typische Upgrade.
Vorteile von Zinkdruckguss
Das Zinkdruckgussverfahren bietet eine überzeugende Kombination von Vorteilen, die nur wenige alternative Herstellungsverfahren gleichzeitig bieten können. Das Verständnis dieser Vorteile hilft Ingenieuren und Beschaffungsspezialisten, fundierte Entscheidungen zur Materialauswahl zu treffen
Zinkdruckgussteile erreichen bei kritischen Merkmalen routinemäßig Toleranzen von ±0,025 mm, wodurch kostspielige Nachbearbeitungsvorgänge reduziert oder entfallen.
Warmkammer-Zinkdruckgussmaschinen können Hunderte von Schüssen pro Stunde produzieren und ermöglichen so die Produktion großer Mengen zu geringeren Stückkosten als viele konkurrierende Verfahren.
Die hohe Fließfähigkeit von geschmolzenem Zink ermöglicht das Füllen dünner Wände (bis zu 0,3 mm), Hinterschnitte, Gewinde und komplizierter Innenkanäle in einem einzigen Gussvorgang.
Beim Zinkdruckguss verwendete Stahlmatrizen halten deutlich länger als Matrizen für Aluminium – oft mehr als 1.000.000 Schüsse – und reduzieren so die amortisierten Werkzeugkosten pro Teil.
Zinkoberflächen im Gusszustand sind glatt genug für eine direkte Beschichtung, Lackierung oder Pulverbeschichtung ohne umfangreiche Oberflächenvorbereitung, wodurch die Endbearbeitungskosten gesenkt werden.
Zink bildet auf natürliche Weise eine schützende Patina, und Zinkdruckgussteile sind für einen verbesserten Schutz sehr empfänglich für Galvanisierung, Eloxierung und Chromatierung.
Industrieanwendungen von Zinkdruckgussteilen
Die Vielseitigkeit des Zinkdruckgussverfahrens hat es in einem bemerkenswert breiten Spektrum von Branchen unverzichtbar gemacht. Von Unterhaltungselektronik bis hin zu schweren Automobilkomponenten finden sich Zinkdruckgussteile überall dort, wo hohe Präzision, Festigkeit und kosmetische Qualität mit der Notwendigkeit einer kosteneffizienten Großserienproduktion zusammentreffen.
Wichtige Endverbrauchsindustrien
Im Automobilindustrie Zinkdruckgussteile kommen in Vergasern, Kraftstoffsystemkomponenten, Türgriffen, Sicherheitsgurtmechanismen, Lenksäulenteilen und zunehmend in Komponenten von Elektrofahrzeugen (EV) vor, die eine elektromagnetische Abschirmung erfordern. Die Möglichkeit, mehrere Funktionen in einem einzigen Gussteil zu integrieren, reduziert Montageschritte und Gewicht in Fahrzeugsystemen.
Die Unterhaltungselektronik Die Branche verlässt sich bei Laptopscharnieren, Kameragehäusen, Steckergehäusen und Kühlkörpern stark auf Zinkdruckguss, wo die Kombination aus EMI-Abschirmungsfähigkeit, Wärmeleitfähigkeit und präziser Dimensionskontrolle für die Produktleistung entscheidend ist.
Wichtige Designüberlegungen für Zinkdruckguss
Erfolgreicher Zinkdruckguss beginnt mit Design für Herstellbarkeit (DFM) . Ingenieure, die die Prozessbeschränkungen und -fähigkeiten schon früh in der Entwurfsphase verstehen, erzielen eine bessere Teilequalität, niedrigere Werkzeugkosten und eine schnellere Markteinführung.
Wandstärke
Eine gleichmäßige Wandstärke fördert eine gleichmäßige Erstarrung und minimiert Schrumpffehler. Die empfohlene Nennwandstärke für Zinkdruckgussteile beträgt 1,0–3,5 mm Mit ZAMAK 7 sind jedoch Wände mit einer Dicke von bis zu 0,3 mm erreichbar. Abrupte Änderungen der Abschnittsdicke sollten vermieden oder mit allmählichen Verjüngungen überwunden werden.
Entwurfswinkel
Entwurfswinkel von 0,5° bis 2° auf Flächen parallel zur Trennlinienrichtung ermöglichen einen sauberen Auswurf ohne Verformung des Teils. Innenwände und tiefe Taschen erfordern größere Entformungsschrägen, um die Schrumpfung des Metalls auf die Kerne auszugleichen.
Rippen und Bosse
Die Rippen sollten 50–70 % der angrenzenden Wandstärke ausmachen und so positioniert sein, dass sie sich versteifen, ohne Einsenkungen oder Porosität zu erzeugen. Vorsprünge (erhöhte zylindrische Elemente für Befestigungselemente) sollten Kernstifte haben, um die Wandkonsistenz zu kontrollieren, und aus Festigkeitsgründen durch Zwickel gestützt werden.
Hinterschneidungen und Nebenaktionen
Hinterschnitte erfordern Seitenbewegungen (gleitende Kerne) in der Matrize, was die Komplexität und Kosten der Werkzeuge erhöht. Wo es die Konstruktion zulässt, können durch die Umwandlung externer Hinterschnitte in gleichwertige Merkmale, die ohne Nebeneingriffe erreichbar sind, die Werkzeugkosten erheblich gesenkt und die Produktionszuverlässigkeit verbessert werden.
Toleranzen und Schrumpfung
ZAMAK 3 hat eine lineare Schrumpfung von etwa 1,17 %. Die Konstrukteure kompensieren dies, indem sie die Kavität entsprechend skalieren. Allgemeintoleranzen von ±0,076 mm pro 25 mm Abmessung sind in der Fertigung realisierbar; Kritische Merkmale können mit der richtigen Anguss- und Prozesssteuerung auf ±0,025 mm gehalten werden.
Häufige Fehler und Qualitätskontrolle beim Zinkdruckguss
Trotz der inhärenten Vorteile von Zink als Gussmetall können Prozessschwankungen zu Fehlern führen, die die Integrität oder das Erscheinungsbild der Teile beeinträchtigen. Das Verständnis der Grundursachen häufiger Fehler ermöglicht es Prozessingenieuren, vorbeugende Maßnahmen zu ergreifen und eine gleichbleibende Ausgabequalität aufrechtzuerhalten.
- Porosität Gas- oder Lunker im Gussteil. Verursacht durch eingeschlossene Luft, zu hohe Einspritzgeschwindigkeit oder unzureichende Entlüftung. Abhilfe schafft die Optimierung des Anschnitt-/Angusskanal-Designs, die Hinzufügung einer Vakuumunterstützung oder die Anpassung der Einspritzparameter.
- Kalte Schließungen Sichtbare Nahtlinien, an denen zwei Metallflussfronten aufeinandertreffen, ohne vollständig zu verschmelzen. Dies kann auf eine unzureichende Metalltemperatur, eine langsame Einspritzung oder eine schlechte Angussposition zurückzuführen sein. Korrigiert durch Erhöhung der Metalltemperatur oder Neugestaltung des Angusssystems.
- Blitz Dünne Metallrippen an der Trennlinie oder um die Auswerferstifte herum. Ursache sind verschlissene Matrizen, unzureichende Schließkraft oder zu hoher Einspritzdruck. Erfordert eine Wartung der Matrize, eine Einstellung der Schließkraft oder eine Abstimmung der Einspritzparameter.
- Fehllauf Unvollständige Füllung des Formhohlraums. Dies ist typischerweise auf eine niedrige Metalltemperatur, einen unzureichenden Einspritzdruck oder dünne Wände zurückzuführen, die erstarren, bevor sich die Kavität füllt. Behoben durch Temperaturanpassung und Neugestaltung des Tors.
- Interdendritische Schrumpfung Porosität unter der Oberfläche in der Mitte dicker Abschnitte aufgrund von Erstarrungsschrumpfung. Minimiert durch einheitliches Wanddesign, Verstärkungsdruck und ordnungsgemäße Formkühlung.
- Blasenbildung Oberflächenblasen, die nach dem Plattieren oder Lackieren entstehen und durch Porosität unter der Oberfläche verursacht werden, die sich unter Hitze ausdehnt. Verhindert wird dies durch die Kontrolle der Porosität im Gussstadium durch Prozessoptimierung.
Moderne Zinkdruckgussbetriebe nutzen einen umfassenden Qualitätsmanagementansatz Statistische Prozesskontrolle (SPC) , Röntgeninspektion, KMG-Maßüberprüfung und automatisierte Bildverarbeitungssysteme zur Erkennung und Behebung von Fehlern in Echtzeit.
Nachhaltigkeit und das Zinkdruckgussverfahren
Da die verarbeitende Industrie einem zunehmenden Druck ausgesetzt ist, die Umweltbelastung zu reduzieren, bietet das Zinkdruckgussverfahren inhärente Nachhaltigkeitsvorteile, die Anerkennung verdienen. Zink ist eines der am häufigsten recycelten Metalle auf der Erde, und der geschlossene Kreislauf des Druckgusses minimiert den Materialabfall.
Die niedrigere Schmelztemperatur von Zinklegierungen führt im Vergleich zu Aluminium- oder Kupferlegierungen direkt zu einem geringeren Energieverbrauch pro Kilogramm Gussmetall. Außerdem ist die Lebensdauer der Matrizen länger, wodurch der Verbrauch von energieintensivem Werkzeugstahl über die Produktionslebensdauer eines Bauteils reduziert wird.
Darüber hinaus die Fähigkeit zu produzieren endkonturnahe Bauteile mit minimaler Nachbearbeitung reduziert die Spanbildung und den mit Sekundäroperationen verbundenen Energieaufwand. Während Hersteller die ISO 14001-Umweltzertifizierung und Ziele zur Reduzierung des CO2-Fußabdrucks anstreben, wird das inhärente Kreislaufwirtschaftsprofil von Zinkdruckguss zu einem immer wichtigeren Auswahlkriterium.
Zukünftige Trends in der Zinkdruckgusstechnologie
Die zinc die casting industry continues to evolve in response to demands for tighter tolerances, higher complexity, lower weight, and improved sustainability. Several emerging trends are reshaping the technological landscape of this process.
Thixomolding von Zink
Thixocasting-Verfahren injizieren Zink in einem halbfesten, thixotropen Zustand, wodurch die Porosität verringert und die mechanischen Eigenschaften im Vergleich zur herkömmlichen vollständig flüssigen Injektion verbessert werden. Thixogeformte Zinkkomponenten sind zwar komplexer, können in kritischen Anwendungen jedoch die Eigenschaften von Knetwerkstoffen erreichen.
Integrierte Simulation und KI-Prozesssteuerung
Fortschrittliche Simulationswerkzeuge für die Formfüllung (wie MAGMASOFT und Flow-3D) werden heute routinemäßig verwendet, um das Anschnitt- und Angussdesign zu optimieren, die Schrumpfung vorherzusagen und Hotspots vor dem Schneiden von Stahl zu identifizieren. Zunehmend, Algorithmen für maschinelles Lernen werden auf Druckgussmaschinen eingesetzt, um Prozessparameter basierend auf Sensordaten dynamisch anzupassen, Ausschussraten zu reduzieren und die Prozesskonsistenz zu verbessern.
Multimaterial- und Einsatzguss
Die zinc die casting process is well-suited to overmolding around inserts of other materials — steel pins, copper conductors, polymers, or ceramics. This capability supports the production of complex multi-functional components that combine the properties of zinc with other materials in a single manufacturing step.
Miniaturisierung und Mikrodruckguss
Fortschritte in der Formenherstellung und Einspritzkontrolle haben dies ermöglicht Mikrodruckguss aus Zinkbestandteilen mit einem Gewicht von weniger als 1 Gramm und Merkmalen, die in Hundertstelmillimetern gemessen werden. Anwendungen in der Mikroelektronik, in medizinischen Geräten und in der Präzisionsinstrumentierung erweitern die Grenzen dessen, was Zinkdruckguss leisten kann, immer weiter.
Die zinc die casting process remains one of the most technically mature yet continuously advancing manufacturing technologies available to product engineers and designers. Its unique combination of hohe Maßhaltigkeit, hervorragende Oberflächengüte, schnelle Zykluszeiten, lange Werkzeuglebensdauer, Designflexibilität und inhärente Recyclingfähigkeit positioniert Zinkdruckguss als dauerhaften Eckpfeiler der Präzisionsmetallfertigung.
Ganz gleich, ob Sie sich für ZAMAK 3 für ein Massengehäuse für Unterhaltungselektronik, ZAMAK 5 für eine Kfz-Strukturhalterung oder ZA-27 für eine hochfeste Lagerkomponente entscheiden: Das Zinkdruckgussverfahren bietet einen Weg zur Herstellung komplexer, hochwertiger Metallteile zu einem Preis- und Leistungsniveau, mit dem Alternativen kaum mithalten können. Für Ingenieure, die bereit sind, sich früh im Designzyklus mit dem Prozess auseinanderzusetzen, eröffnet der Zinkdruckguss weiterhin neue Möglichkeiten für Produktinnovationen.