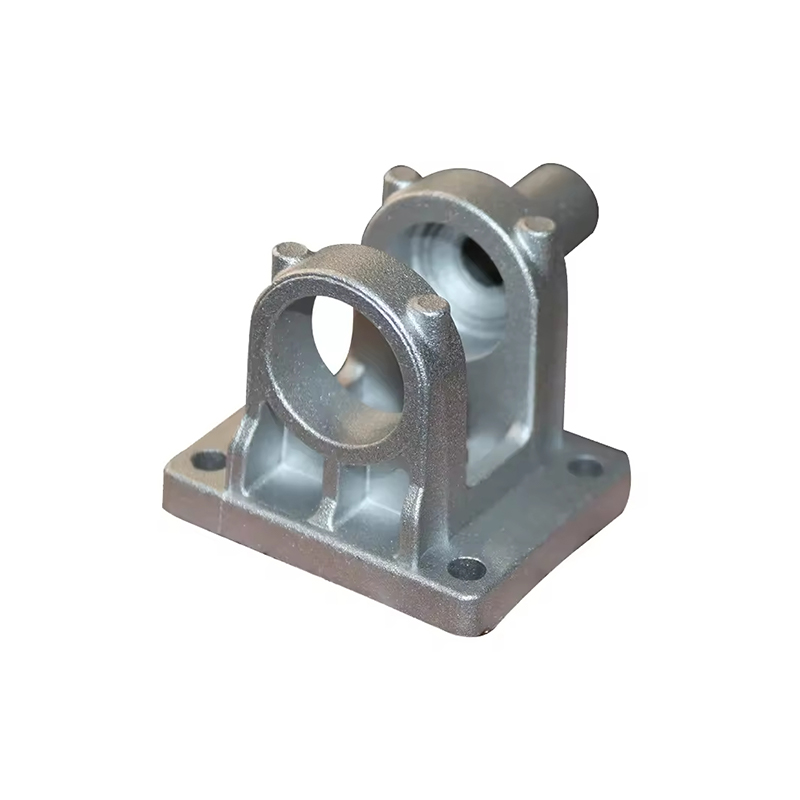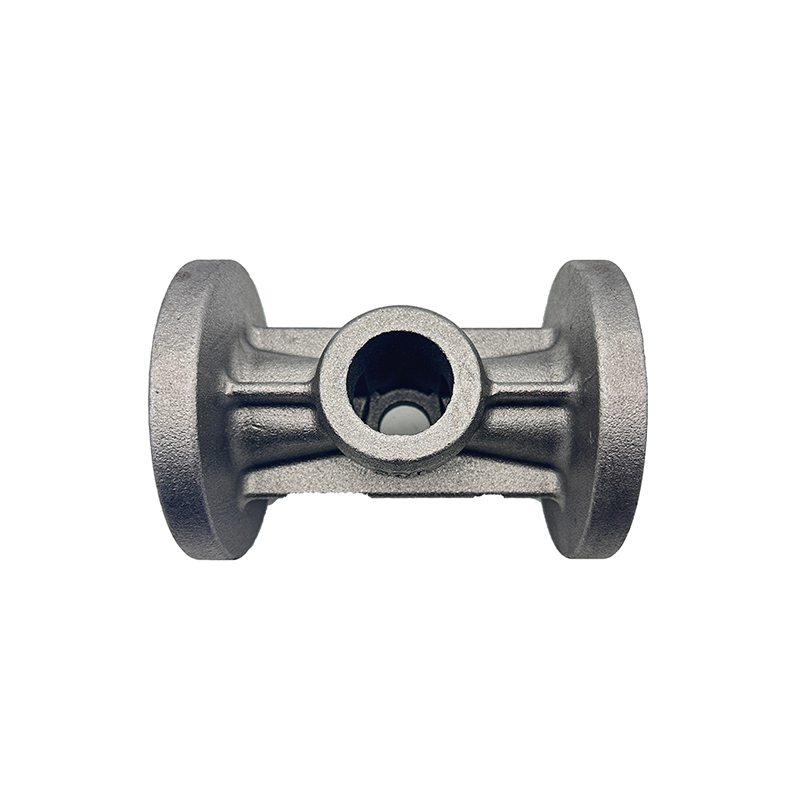
Leichter Präzisionsguss befindet sich an der Schnittstelle von Materialwissenschaft, Werkzeugtechnik und Maßkontrolle. Es ermöglicht Herstellern in den Bereichen Luft- und Raumfahrt, Automobil, Medizin und Verteidigung, komplexe, endkonturnahe Metallkomponenten herzustellen, die minimale Masse mit engen Toleranzen vereinen – Eigenschaften, die bei leistungsorientierten Anwendungen zunehmend nicht mehr verhandelbar sind.
Was ist leichter Präzisionsguss?
Unter Leichtbau-Präzisionsguss versteht man eine Familie von Metallumformverfahren, die darauf ausgelegt sind, Bauteile mit hoher Maßgenauigkeit herzustellen und dabei Legierungen zu verwenden, die die Gesamtmasse der Bauteile minimieren. Im Gegensatz zu herkömmlichen Gussmethoden, bei denen überschüssiges Material erwartet und durch maschinelle Bearbeitung entfernt wird, zielt Präzisionsguss auf ein endkonturnahes Ergebnis ab – das Gussteil entspricht genau der endgültigen Geometrie, wodurch Nachbearbeitung und Materialabfall gleichzeitig reduziert werden.
Der Begriff umfasst mehrere unterschiedliche Technologien, darunter Feinguss (Wachsausschmelzverfahren), Druckguss mit Leichtmetalllegierungen, Squeeze-Casting und halbfester Metallguss. Was sie eint, ist das doppelte Ziel: wiederholbare geometrische Präzision zu erreichen und Materialien zu verwenden, deren Dichte-Festigkeits-Verhältnis zu erheblichen Gewichtseinsparungen führt. Aluminiumlegierungen, Magnesiumlegierungen und Titanlegierungen sind die in diesem Bereich am häufigsten verwendeten Materialfamilien.
Kerngussmethoden und ihre Eigenschaften
Feinguss
Feinguss, früher als Wachsausschmelzverfahren bekannt, ist nach wie vor der Maßstab für geometrische Komplexität beim Präzisionsguss. Ein Wachsmodell wird mit Schichten aus Keramikaufschlämmung überzogen, die zu einer Schale aushärtet. Anschließend wird das Wachs ausgeschmolzen und geschmolzenes Metall in die Keramikform gegossen. Bei der Anwendung auf Leichtmetalllegierungen wie A356-Aluminium oder Ti-6Al-4V-Titan können mit Feinguss Wandstärken von nur 0,8 mm und Toleranzen von 0,1 mm pro 25 mm Abmessung erreicht werden.
Das Verfahren eignet sich besonders für Turbinenkomponenten in der Luft- und Raumfahrt, chirurgische Implantatgerüste und dünnwandige Strukturhalterungen, bei denen sowohl geometrische Komplexität als auch geringes Gewicht unerlässlich sind. Die größte Einschränkung besteht in der Zykluszeit: Jede Keramikschale erfordert mehrere Trocknungsstufen, wodurch sie für Produktionsläufe mit extrem hohen Stückzahlen weniger geeignet ist.
Aluminium-Druckguss
Hochdruck-Aluminium-Druckguss ist das Arbeitspferd des Leichtbau-Präzisionsgusses in der Automobil- und Unterhaltungselektronikfertigung. Geschmolzenes Aluminium wird unter Drücken von 10 bis 175 MPa in gehärtete Stahlformen eingespritzt. Die Zykluszeiten werden in Sekunden statt in Stunden gemessen und der Prozess hält bei stabilen Produktionsbedingungen zuverlässig Toleranzen von plus oder minus 0,05 mm ein.
Legierungen wie ADC12, A380 und Silafont-36 sind speziell für den Druckguss formuliert und bieten gute Fließfähigkeit, geringe Schrumpfung und Korrosionsbeständigkeit. Durch vakuumunterstütztes Druckgießen wird die Gasporosität weiter reduziert, sodass Teile wärmebehandelt und geschweißt werden können – Fähigkeiten, die herkömmlichen Druckgussverfahren oft fehlen.
Magnesiumguss
Magnesium ist mit einer Dichte von etwa 1,74 g/cm3 im Vergleich zu 2,7 g/cm3 für Aluminium das leichteste Strukturmetall, das in der Technik weit verbreitet ist. Thixomolding und Warmkammer-Druckguss von Magnesiumlegierungen wie AZ91D und AM60B ermöglichen die Herstellung dünnwandiger, leichter Gehäuse und Strukturbauteile. Magnesiumguss kommt besonders bei Laptop-Gehäusen, Lenksäulenkomponenten und Innenstrukturen in der Luft- und Raumfahrt zum Einsatz, wo jede Grammreduzierung erhebliche Auswirkungen auf die Kosten oder die Leistung hat.
Squeeze Casting und Semi-Solid-Verarbeitung
Beim Squeeze-Casting wird während der Erstarrung hydraulischer Druck ausgeübt, wodurch die Porosität unterdrückt und die mechanischen Eigenschaften verbessert werden, die über das hinausgehen, was herkömmliches Druckgussverfahren erreichen kann. Beim halbfesten Metallguss, einschließlich der Rheocast- und Thixocast-Varianten, wird die Legierung in einem teilweise festen Zustand verarbeitet, wodurch eine feine, kugelförmige Mikrostruktur entsteht, die einem Heißreißen widersteht. Beide Methoden werden zunehmend für sicherheitskritische Strukturkomponenten wie Querlenker, Achsschenkel und Motorlager eingesetzt, bei denen leichtes Aluminium auch anspruchsvolle Ermüdungs- und Stoßanforderungen erfüllen muss.
Materialauswahl für gewichtskritische Anwendungen
Die ausgewählte Legierung bestimmt im Wesentlichen, was mit dem Gussprozess in Bezug auf Mindestquerschnittsdicke, Oberflächenbeschaffenheit, Wärmebehandelbarkeit und Bearbeitbarkeit nach dem Guss erreicht werden kann. Die folgende Tabelle vergleicht die gängigsten Legierungsfamilien, die im Leichtbau-Präzisionsguss verwendet werden.
| Legierungsfamilie | Dichte (g/cm3) | Typische UTS (MPa) | Primärer Prozess | Entscheidender Vorteil |
|---|---|---|---|---|
| Aluminium A356-T6 | 2.68 | 262 | Einbett-/Schwerkraftdüse | Hervorragende Gieß- und Schweißbarkeit |
| Aluminium A380 | 2.71 | 317 | Hochdruck-Kokillenguss | Hohe Fließfähigkeit für dünne Wände |
| Magnesium AZ91D | 1.81 | 230 | Warmkammer-Druckguss | Strukturoption mit der geringsten Dichte |
| Titan Ti-6Al-4V | 4.43 | 950 | Vakuum-Feinguss | Höchstes Verhältnis von Festigkeit zu Gewicht |
| Aluminium-Silizium Silafont-36 | 2.65 | 340 | Vakuumguss / Pressguss | Wärmebehandelbar, schweißbar |
Titangussteile nehmen ein spezielles Segment ein. Obwohl Titan dichter als Aluminium und Magnesium ist, bietet es eine spezifische Festigkeit, die beide übersteigt, was es zum Material der Wahl macht, wenn die strukturellen Anforderungen extrem sind und die Gewichtsbudgets immer noch knapp sind – eine Situation, die bei Militärflugzeugen und medizinischen Implantaten häufig vorkommt.
Maßkontroll- und Toleranzstandards
Präzision beim Gießen wird durch Toleranzen, Oberflächenbeschaffenheit und Porositätsgrenzen quantifiziert. Industriestandards wie ISO 8062, ASTM B85 und AMS 2175 definieren akzeptable Maßabweichungsbereiche für Gusskomponenten je nach Prozess, Legierung und vorgesehenen Betriebsbedingungen.
Feingussverfahren, die mit Aluminium und Titan arbeiten, erfüllen üblicherweise die Toleranzklassen CT4 bis CT6 gemäß ISO 8062, was Toleranzen im Bereich von 0,26 mm bis 0,74 mm für eine Abmessung von 50 mm entspricht. Beim Hochdruck-Kokillenguss lassen sich engere CT4- bis CT5-Qualitäten für direkt von der Gussform geformte Merkmale erreichen, allerdings unterliegen Trennlinienmerkmale und Abmessungen auf der Auswerferseite größeren Schwankungen.
Die Oberflächenrauheit ist in vielen Anwendungen gleichermaßen wichtig. Feingussteile im Gusszustand liefern typischerweise Ra-Werte zwischen 1,6 und 3,2 Mikrometern, was in vielen Bereichen der Luft- und Raumfahrt sowie der Medizintechnik die Notwendigkeit einer Bearbeitung nicht passender Oberflächen überflüssig macht. Druckgussteile erreichen auf druckgeformten Flächen typischerweise Ra-Werte von 0,8 bis 2,0 Mikrometern.
Porositätsmanagement: Die verborgene Präzisionsherausforderung
Innere Porosität – Hohlräume, die durch eingeschlossenes Gas oder Erstarrungsschrumpfung entstehen – ist der häufigste Fehler bei leichten Gussteilen und der Hauptgrund dafür, dass Präzisionsgussteile die zerstörungsfreie Bewertung nicht bestehen. Vakuumunterstützter Druckguss, kontrollierte Erstarrung durch gerichtete Kühlung und Heißisostatisches Pressen (HIP)-Nachbehandlung sind die drei Hauptstrategien, um die Porosität innerhalb der Spezifikation zu bringen. HIP, bei dem gleichzeitig Hitze und Druck angewendet werden, um innere Hohlräume zu kollabieren, ist eine Standardpraxis für Titangussteile in der Luft- und Raumfahrt und wird zunehmend auch für Strukturaluminiumkomponenten in Elektrofahrzeugplattformen eingesetzt.
Der Leichtbau-Präzisionsgussprozess: Schritt für Schritt
Unabhängig von der spezifischen Methode folgt ein produktionsbezogener Leichtbau-Präzisionsguss einer logischen Abfolge von Schritten, die Geschwindigkeit, Qualität und Kosten in Einklang bringen.
- Design und Simulation: Die Komponentengeometrie wird mithilfe von Finite-Elemente- und Fluidströmungssimulationssoftware auf Gießbarkeit ausgelegt. Die Erstarrungsmodellierung identifiziert potenzielle Hotspots, Schrumpfungszonen und Angussstellen, bevor Werkzeuge geschnitten werden.
- Werkzeugherstellung: Formen oder Feingusswerkzeuge werden bearbeitet, typischerweise aus H13-Werkzeugstahl für den Druckguss oder aus Aluminium für Prototypen-Feingussmodelle. Vor dem Eingießen von Metall wird eine Maßprüfung durchgeführt.
- Legierungsvorbereitung: Die Metallladung wird geschmolzen, entgast und mithilfe optischer Emissionsspektrometrie chemisch analysiert, um zu bestätigen, dass die Zusammensetzung innerhalb der Spezifikation liegt. Die Entgasung ist für Aluminium und Magnesium von entscheidender Bedeutung, um gelösten Wasserstoff zu entfernen.
- Besetzung: Metall wird unter kontrollierten Temperatur-, Druck- und Geschwindigkeitsparametern in die Form oder Matrize eingebracht. Beim Feinguss werden die Schalen vorgewärmt, um eine vollständige Füllung und gerichtete Erstarrung sicherzustellen.
- Kühlung und Auswurf: Kontrollierte Abkühlraten bestimmen die Mikrostruktur. Auf das schnelle Abschrecken nach dem Gießen folgt oft eine Alterung oder Lösungsglühbehandlung, um die erforderlichen mechanischen Eigenschaften zu entwickeln.
- Endbearbeitung und Inspektion: Anschnitte und Steigrohre werden entfernt, Oberflächen werden kugelgestrahlt oder chemisch behandelt und die Teile werden einer Maßprüfung mit einem Koordinatenmessgerät (CMM), einer Röntgen- oder CT-Untersuchung auf innere Porosität und bei Bedarf einer mechanischen Couponprüfung unterzogen.
Branchenanwendungen
Luft- und Raumfahrt und Verteidigung
Leichtbau-Präzisionsguss in der Luft- und Raumfahrt wird von Feingusskomponenten aus Titan und Aluminium dominiert: Turbinengehäuse, Strukturhalterungen, Avionikgehäuse und Hydraulikverteiler. Die Möglichkeit, Baugruppen, für die zuvor mehrere bearbeitete Teile erforderlich waren, in einem einzigen Gussstück zusammenzufassen, ist ein wesentlicher Kosten- und Gewichtsfaktor. Eine Strukturhalterung, die früher aus fünf geschweißten Teilen bestand, kann häufig zu einem Feingussteil mit identischer oder besserer mechanischer Leistung umgestaltet werden.
Automobile und Elektrofahrzeuge
Der Automobil-Leichtbauguss unterliegt einem rasanten Wandel, der durch die Elektrifizierung vorangetrieben wird. Batterieelektrische Fahrzeuge benötigen Strukturkomponenten, die Aufpralllasten ohne die Massennachteile von Stahl bewältigen können, und Multimaterial-Chassis-Strategien stützen sich zunehmend auf große Aluminiumdruckgussteile als Strukturknoten. Der sogenannte Gigacasting-Ansatz – die Herstellung ganzer hinterer Unterbodenabschnitte als einzelne Aluminium-Druckgussteile – ist eine direkte Weiterentwicklung der Präzisionsgussprinzipien, die im Produktionsmaßstab angewendet werden. Hilfsrahmenknoten, Motorgehäuse, Wärmetauscher und Achsschenkel gehören heute zu den volumenstärksten leichten Präzisionsgussteilen in der Automobilindustrie.
Medizinische und implantierbare Geräte
Titan-Feinguss dient der Herstellung orthopädischer und Wirbelsäulenimplantate, bei denen gleichzeitig Biokompatibilität, Korrosionsbeständigkeit und präzise Maßkontrolle erforderlich sind. Eine gegossene Titanlegierung wird für Wirbelsäulenkäfige, Hüft- und Knierekonstruktionskomponenten sowie Hardware zur Traumafixierung verwendet. Bei Implantatabgüssen wird die Oberflächenstruktur bewusst gesteuert: Raue Texturen fördern die Osseointegration, während glatte Lagerflächen Abnutzungsrückstände minimieren.
Industrie und Energie
Pumpengehäuse, Ventilkörper, Kompressorkomponenten und Turbinenschaufeln in industriellen Energieanlagen stellen ein wachsendes Segment für leichten Präzisionsguss dar. In Anwendungen, in denen Massenreduzierung den Energieverbrauch direkt senkt (rotierende Komponenten in Pumpen und Kompressoren), ersetzen Aluminium- und Magnesiumgussteile Grauguss und führen zu Effizienzgewinnen, die die Werkzeuginvestitionen innerhalb relativ kurzer Produktionsläufe amortisieren.
Qualitätssicherung und zerstörungsfreie Bewertung
Die Präzision im Leichtbau-Präzisionsguss erstreckt sich auch auf das Prüfregime. Für sicherheitskritische Komponenten sind in der Beschaffungsdokumentation üblicherweise die folgenden zerstörungsfreien Bewertungsmethoden festgelegt.
Röntgenuntersuchungen mittels Röntgen oder Computertomographie zeigen innere Porosität, Einschlüsse und Kaltverschlüsse. Insbesondere das CT-Scannen ist zum Goldstandard für komplexe Gussteile geworden, da es eine dreidimensionale Karte des inneren Zustands erstellt, die mit dem CAD-Modell überlagert werden kann, um sowohl Geometrie als auch Integrität gleichzeitig zu überprüfen. Die fluoreszierende Eindringprüfung erkennt oberflächenbrechende Risse und Überlappungen. Die Dimensionsüberprüfung durch CMM bestätigt kritische Schnittstellenabmessungen, Lagerbohrungen und die Ebenheit der Passfläche. Mit der gleichen Hitze gegossene mechanische Teststücke bestätigen Zugfestigkeit, Streckgrenze, Dehnung und Härte entsprechend der Materialspezifikation.
Designüberlegungen für Gussingenieure
Effektiver Leichtbau-Präzisionsguss beginnt lange bevor das Metall gegossen wird. Die Prinzipien des Design-for-Casting (DFC) leiten die geometrischen Entscheidungen, die bestimmen, ob eine Komponente innerhalb der Toleranz wiederholbar hergestellt werden kann. Gleichmäßige Wandabschnitte verhindern eine unterschiedliche Erstarrung und Hotspots, die zur Schrumpfungsporosität führen. Entformungsschrägen von 1 bis 3 Grad auf vertikalen Flächen ermöglichen ein sauberes Auswerfen aus den Matrizen. Großzügige Hohlkehlen an den sich kreuzenden Wänden verteilen die Spannung während der Erstarrung und im Betrieb. Rippen sind effizienter als eine Erhöhung der Gesamtwandstärke, um bei Leichtbaustrukturen Steifigkeit zu erreichen.
Software zur Topologieoptimierung, die mittlerweile weitgehend in den Gussdesign-Workflow integriert ist, generiert organische Geometrien mit minimaler Masse, die Metall nur dorthin leiten, wo struktureller Bedarf besteht. Diese optimierten Geometrien, die früher nur in der additiven Fertigung möglich waren, werden dank Fortschritten in der Keramikschalentechnologie und der Verwendung von 3D-gedruckten Wachsmustern, die direkt aus den Topologieoptimierungsergebnissen generiert werden, zunehmend durch Feinguss realisiert.
Neue Entwicklungen auf diesem Gebiet
Mehrere technologische Richtungen erweitern aktiv die Grenzen des leichten Präzisionsgusses. Der Binder-Jet-Sanddruck und der Stereolithographie-basierte Keramikformdruck machen den Einsatz von Musterwerkzeugen für die Prototypen- und Kleinserienproduktion vollständig überflüssig und verkürzen die Entwicklungszeit von Wochen auf Tage. Die Verarbeitung von halbfestem Aluminium für hochintegrierte Strukturteile hält Einzug in die Automobilproduktion mit größeren Stückzahlen. Die Echtzeit-Prozessüberwachung mithilfe eingebetteter Sensoren in Formen in Kombination mit maschinellen Lernmodellen, die auf historischen Fehlerdaten trainiert werden, ermöglicht eine geschlossene Steuerung von Füllung, Erstarrung und Abkühlung – wodurch die Ausschussraten reduziert und engere Prozessfenster ermöglicht werden. Schließlich bieten neue Aluminium-Lithium- und Aluminium-Scandium-Legierungssysteme eine Dichtereduzierung von 5 bis 10 Prozent im Vergleich zu herkömmlichen Aluminiumlegierungen bei gleichzeitiger Beibehaltung oder Verbesserung der mechanischen Eigenschaften, was weitere Möglichkeiten zur Gewichtsreduzierung für gegossene Luft- und Raumfahrtstrukturen eröffnet.
Kostentreiber und wirtschaftliche Überlegungen
Leichtbau-Präzisionsguss ist mit höheren Werkzeugkosten pro Einheit verbunden als herkömmlicher Guss oder die Herstellung einfacher Geometrien, aber die Wirtschaftlichkeit wird bei mittleren bis hohen Stückzahlen und bei der Bewertung der Gesamtbetriebskosten überzeugend. Eine geringere Bearbeitung nach dem Guss senkt den Fertigungsaufwand und die Kosten für Schneidwerkzeuge. Die Teilekonsolidierung reduziert die Montagezeit, die Anzahl der Befestigungselemente und den Inspektionsaufwand. Gewichtsreduzierung in der Luft- und Raumfahrt führt direkt zu Kraftstoffeinsparungen über eine jahrzehntelange Lebensdauer. Bei Elektrofahrzeugen erhöht die Massenreduzierung die Reichweite oder ermöglicht eine Verkleinerung der Batterie, was sich auf die Kosten über die gesamte Fahrzeuglebensdauer auswirkt.
Das Break-Even-Volumen, bei dem sich Investitionen in Präzisionsgusswerkzeuge amortisieren, variiert je nach Prozess und Teilekomplexität. Von Feingusswerkzeugen für Aluminiumteile für die Luft- und Raumfahrt werden in der Regel mehrere Hundert Teile zurückgewonnen. Aluminium-Druckgusswerkzeuge für Automobilanwendungen sind je nach Gussstückkosten bei jährlichen Stückzahlen von einigen Tausend Teilen aufwärts wirtschaftlich gerechtfertigt.
Auswahl eines Partners für Leichtbau-Präzisionsguss
Die Fähigkeitslücke zwischen Gusslieferanten ist erheblich. Eine Gießerei, die für echten Leichtbau-Präzisionsguss ausgestattet ist, sorgt für ein kontrolliertes atmosphärisches Schmelzen, um die Oxidation reaktiver Legierungen zu verhindern, kalibrierte CMM-Geräte zur Dimensionsvalidierung, CT-Scan-Funktionen für die interne Inspektion kritischer Teile und dokumentierte metallurgische Kompetenz für die spezifischen Legierungsfamilien, die für die Anwendung relevant sind. Zertifizierungen wie AS9100 für die Luft- und Raumfahrt, ISO 13485 für medizinische Geräte und IATF 16949 für die Automobilindustrie sind zuverlässige Stellvertreter für die zugrunde liegende Prozessdisziplin, die für die konsistente Herstellung von Präzisionsgussteilen innerhalb der Spezifikation erforderlich ist.
Eine frühzeitige Einbindung der Lieferanten – die Einbeziehung der Gießerei in die Komponentenkonstruktion und nicht erst in der Angebotsphase – führt durchweg zu besseren Ergebnissen. Gießereiingenieure können Konstruktionsmerkmale identifizieren, die das Gussstück erschweren oder gefährden, bevor Werkzeuge eingesetzt werden, und können Geometrieänderungen vorschlagen, die die Konstruktionsabsicht wahren und gleichzeitig die Ausbeute, die Maßhaltigkeit und letztlich die Kosten verbessern.